Soudure et petites réparations à l'atelier : MIG, oxycoupage et leurs risques
Réaliser une soudure MIG propre sur acier, utiliser l'oxycoupage pour découper ou chauffer, et appliquer les règles de sécurité feu, fumées et électronique embarquée.
La soudure fait partie du métier
Une dent de cultivateur fissurée, un support de phare cassé, une chape de remorque à renforcer : en maintenance des matériels, souder est un geste courant. Le poste le plus répandu à l'atelier est le MIG-MAG (semi-automatique) : un fil en bobine est poussé par un moteur dans une torche, il fait office d'électrode et de métal d'apport, et un gaz (argon + CO₂ pour l'acier) protège le bain de fusion de l'air. Avantage : rapide, facile à apprendre, cordon propre. Le poste à l'arc à électrode enrobée (« baguette ») reste utile en extérieur et sur métal sale. Le TIG sert pour l'aluminium et l'inox fin, plus rare dans nos ateliers.
Préparer, régler, souder au MIG
Une bonne soudure commence par une préparation : meuler la peinture, la rouille et l'huile sur 2 à 3 cm de chaque côté du joint, chanfreiner si l'épaisseur dépasse 5 mm, pointer les pièces pour tenir la géométrie. Le réglage se fait sur deux paramètres : la tension (volts) et la vitesse de fil (m/min), qui fixe l'intensité. Pour un acier de 3 mm avec un fil de 0,8 mm, on tourne autour de 18 à 20 V et 120 à 140 A. Un bon réglage se reconnaît à l'oreille : un grésillement régulier, comme du bacon qui frit. Trop de tension : le cordon s'aplatit et perce ; pas assez : le fil « pousse » et les projections volent. Le débit de gaz se règle vers 10 à 15 L/min, sans courant d'air (une porte ouverte suffit à gâcher une soudure).
Souder sur une machine : débrancher avant
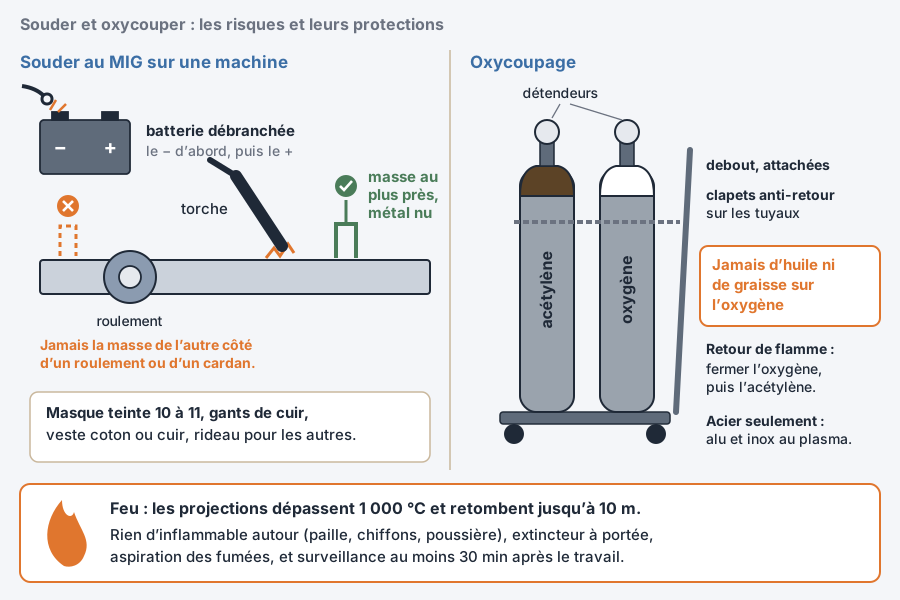
Souder directement sur un tracteur ou une moissonneuse peut détruire son électronique. Le courant de soudage cherche le chemin le plus court vers la pince de masse ; s'il passe par un calculateur, un alternateur ou un roulement, c'est fini. Les règles : couper le contact, débrancher la batterie (le moins puis le plus), débrancher les calculateurs si la notice le demande, poser la pince de masse au plus près de la soudure, sur du métal nu, et jamais de l'autre côté d'un roulement ou d'un cardan. Éloigne les flexibles hydrauliques, les faisceaux et les réservoirs, protège-les d'une couverture anti-feu. Un pneu en caoutchouc chauffé par une soudure sur la jante peut exploser plusieurs heures après : on démonte la roue avant.
L'oxycoupage et le chalumeau
Le chalumeau oxyacétylénique découpe l'acier jusqu'à plusieurs centimètres, chauffe un écrou grippé ou une pièce à déformer. Les bouteilles : acétylène (rouge ou marron, pression environ 15 bar) et oxygène (blanche, jusqu'à 200 bar), fixées debout sur un chariot, avec des détendeurs et des clapets anti-retour obligatoires sur les tuyaux. Détente typique : 0,5 bar d'acétylène, 2 à 5 bar d'oxygène pour la coupe. Allumage : on ouvre l'acétylène, on allume, on ajoute l'oxygène jusqu'à obtenir un dard net. Pour couper, on chauffe le bord au rouge cerise, puis on appuie sur la gâchette d'oxygène de coupe : l'acier brûle et le jet chasse le métal fondu. L'oxycoupage ne marche que sur l'acier ; pour l'alu et l'inox, il faut une découpe plasma.
Feu, fumées et permis de feu
Les projections de soudure ou d'oxycoupage montent à plus de 1 000 °C et retombent jusqu'à 10 m. Avant de commencer : dégager les chiffons, cartons, bidons, paille, poussière de céréales (elle s'enflamme très vite), et avoir un extincteur à poudre ou à eau pulvérisée à portée de main. Dans beaucoup d'entreprises, un « permis de feu » formalise ces vérifications pour les travaux hors atelier ; à la fin, on surveille la zone au moins 30 minutes, voire 2 heures. Les fumées de soudage sont classées cancérogènes : on soude avec une aspiration à la source (bras aspirant) ou dans un local bien ventilé, et on ne soude jamais une pièce galvanisée ou peinte sans aspiration : le zinc donne la « fièvre des métaux ».
- au MIG, prépare le joint, règle tension et vitesse de fil, écoute le grésillement.
- Sur une machine, batterie débranchée et masse au plus près, sinon l'électronique meurt.
- Pas d'huile sur l'oxygène, extincteur à portée, surveillance après le travail à chaud.
Pour aller plus loin
Vous êtes élève ? Testez-vous sur ce chapitre
6 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :