Lire un dessin technique : vues, coupes, cotation et ajustements
C9.1 — Réaliser un diagnostic
Une pièce cassée, un plan, et une question
L'axe d'articulation du relevage d'un tracteur de 120 ch s'est cisaillé en plein épandage. Le concessionnaire annonce dix jours de délai. L'atelier de l'exploitation dispose d'un tour et d'une barre d'acier : peut-on refaire cet axe ? Tout dépend d'une chose : savoir lire le plan. Le dessin technique est le langage commun du mécanicien, du constructeur et du fournisseur de pièces. Il dit la forme, les dimensions, la précision demandée et l'état de surface. Sans lui, on usine « à peu près », et un axe à peu près juste prend du jeu en une saison ou ne rentre pas du tout. Cette leçon apprend à lire les vues, les coupes, la cotation et les ajustements, puis à contrôler la pièce avec les instruments de métrologie de l'atelier.
Les vues : voir une pièce en trois dimensions sur une feuille plate
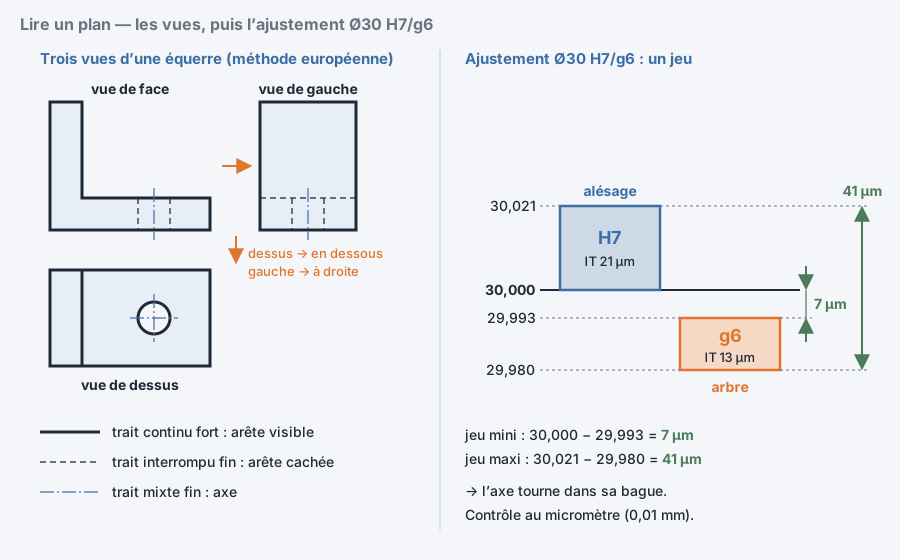
Un dessin représente la pièce par projections orthogonales. La vue de face est choisie comme la plus parlante. La vue de dessus se place en dessous d'elle, la vue de gauche à sa droite : c'est la méthode européenne, signalée par son symbole (un cône tronqué vu de deux façons) dans le cartouche. Les traits continus forts dessinent les arêtes visibles, les traits interrompus fins les arêtes cachées, les traits mixtes fins les axes de symétrie et de révolution. Le cartouche, en bas à droite, porte le nom de la pièce, la matière, l'échelle et l'indice de révision. Un plan à l'échelle 1:2 montre la pièce deux fois plus petite que nature : on ne mesure jamais une cote avec une règle sur le papier, on lit la valeur écrite. Pour l'axe du relevage, deux vues suffisent : une vue de face qui montre la longueur et les épaulements, une vue de bout qui montre le trou de goupille.
Les coupes : montrer l'intérieur sans casser la pièce
Quand une pièce est creuse ou complexe, les traits cachés deviennent illisibles. On la représente alors coupée par un plan imaginaire. Le plan de coupe est indiqué sur une vue par un trait mixte fort aux extrémités, avec des flèches qui donnent le sens d'observation et des lettres (A-A). La matière coupée est hachurée : hachures fines à 45° pour l'acier, et deux pièces voisines s'hachurent dans des sens opposés pour qu'on les distingue. Règle importante : les nervures, les axes pleins, les vis, les billes et les clavettes ne se hachurent pas quand le plan de coupe passe par leur axe, sinon on croirait qu'ils sont creux. La demi-coupe montre la moitié extérieure et la moitié intérieure d'une pièce symétrique ; la coupe partielle ne dévoile qu'un détail, un trou de graissage par exemple. Sur le plan d'un vérin de relevage, la coupe longitudinale révèle le piston, ses joints et la tige, invisibles de l'extérieur.
La cotation : une dimension, une tolérance
Chaque cote s'écrit avec une ligne de cote, deux lignes d'attache et des flèches. La valeur est en millimètres, sans unité. Le symbole Ø annonce un diamètre, R un rayon, le carré une section carrée. Une cote isolée ne suffit jamais : aucune machine n'usine exactement à 30,000 mm. On ajoute donc une tolérance, soit sous forme d'écarts (30 ± 0,1, ou 30 +0,05/−0,02), soit sous forme d'un symbole ISO comme 30 H7 ou 30 g6. L'intervalle de tolérance IT donne la largeur de la fourchette : pour un diamètre de 30 mm, la qualité 7 correspond à 21 µm, la qualité 6 à 13 µm. Plus le chiffre est petit, plus la précision demandée est fine, et plus la pièce coûte cher. Les cotes non tolérancées obéissent à une tolérance générale rappelée dans le cartouche, souvent la classe « moyenne » de la norme ISO 2768 : ± 0,3 mm entre 30 et 120 mm. La rugosité Ra, en micromètres, se lit sur le symbole en forme de coche : Ra 0,8 pour une portée de joint, Ra 3,2 pour une surface usinée ordinaire.
Les ajustements : jeu ou serrage, c'est le plan qui décide
Un ajustement associe un alésage (le trou) et un arbre (la pièce qui y entre). Une lettre majuscule désigne l'alésage, une minuscule l'arbre. En système à alésage normal, l'alésage est toujours H, et c'est la lettre de l'arbre qui fixe le résultat. H7/g6 ou H7/f7 donnent un ajustement avec jeu : l'arbre tourne ou coulisse, comme l'axe du relevage dans sa bague. H7/k6 ou H7/m6 donnent un ajustement incertain, monté au maillet, qui tient sans tourner : une goupille ou un pignon calé sur son arbre (pour la bague extérieure d'un roulement, c'est le roulement qui joue le rôle de l'arbre, et l'on choisit la tolérance du logement, J7, K7 ou M7). H7/p6 ou H7/s6 donnent un serrage : montage à la presse ou par dilatation, la bague intérieure d'un roulement sur son arbre. Sur un Ø30 H7/g6, l'alésage va de 30,000 à 30,021 mm, l'arbre de 29,980 à 29,993 mm : le jeu est compris entre 7 et 41 µm. Refaire l'axe du relevage, c'est tenir cette fourchette, pas seulement « faire du 30 ».
La schématisation : représenter une fonction, pas une forme
À côté du dessin de définition existe le schéma cinématique. Il ne montre pas la forme des pièces mais les liaisons entre elles, avec des symboles normalisés : un pivot, une glissière, une hélicoïdale, un engrenage, une courroie. Un relevage trois points se lit alors comme un ensemble de quatre pivots et d'un vérin, ce qui permet de comprendre pourquoi un axe usé fait « claquer » tout l'ensemble : le jeu se cumule sur chaque liaison. La nomenclature, tableau associé au dessin d'ensemble, numérote chaque pièce (repère), donne sa quantité, sa désignation et sa matière : c'est elle qui permet de commander la bonne référence. Enfin, le plan d'ensemble utilise des vues éclatées dans les catalogues de pièces : chaque pièce est écartée le long de son axe de montage, ce qui donne l'ordre de démontage.
Contrôler la pièce : les instruments et leurs limites
Le pied à coulisse lit au 1/50, soit 0,02 mm, sur 150 ou 200 mm. Il mesure les diamètres extérieurs, les alésages avec ses becs internes, les profondeurs avec sa jauge. Il est insuffisant pour vérifier un ajustement H7/g6 : son incertitude réelle, à l'atelier, avoisine 0,03 mm. Le micromètre, ou palmer, lit au 0,01 mm sur une plage de 25 mm (0-25, 25-50…) ; on le règle sur sa cale étalon avant chaque série et on serre avec le limiteur de couple, jamais à la main. Le comparateur, monté sur un support magnétique, ne mesure pas une dimension mais un écart : le faux-rond d'un arbre en le faisant tourner, un jeu axial en poussant l'arbre. Une aiguille qui oscille de 0,15 mm sur un arbre de prise de force annonce un arbre voilé. Les jauges d'épaisseur contrôlent les jeux aux soupapes ; le peigne à filetage identifie un pas. Toujours mesurer une pièce à température ambiante : 20 °C est la température de référence.
- un plan se lit dans un ordre. D'abord le cartouche, pour connaître la pièce, la matière, l'échelle et la tolérance générale. Puis les vues, pour se construire l'image en volume. Puis les coupes, pour comprendre l'intérieur. Enfin les cotes tolérancées, qui disent ce qui est vraiment important : les portées de roulements, les alésages de bagues, les longueurs entre épaulements. Une cote tolérancée serrée est toujours une cote fonctionnelle, celle qui fait que la pièce marche ou casse. Une cote sans tolérance particulière est une cote de forme. Avant d'usiner ou de commander, on contrôle la pièce cassée avec le pied à coulisse et le micromètre, et on compare au plan : si l'arbre mesure 29,90 mm là où le plan demande g6, ce n'est pas la casse qui a créé l'usure, c'est l'usure qui a préparé la casse.
Pour aller plus loin
Vous êtes élève ? Testez-vous sur ce chapitre
6 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :