Travailler le métal : découper, percer, souder MAG en sécurité
C9.2 — Réaliser des opérations de maintenance courante
Un timon fissuré la veille de l'ensilage
Au lavage de la remorque, on découvre une fissure de 60 mm sur le timon, à la jonction avec la traverse, là où la peinture s'écaille. Le chantier d'ensilage commence demain, avec 40 tonnes par voyage. Un timon qui casse sur la route, c'est une remorque dans le fossé ou dans une voiture. La réparation demande de savoir travailler le métal : arrêter la fissure, ouvrir un chanfrein, souder, puis renforcer avec un gousset découpé et percé à la bonne cote. Ce sont les gestes du travail des métaux en atelier agricole : tronçonner, meuler, percer, souder à l'arc sous gaz. Chacun a sa technique et ses dangers propres. Cette leçon les décrit dans l'ordre d'une réparation réelle, avec les réglages qui font la différence entre une soudure qui tient dix ans et un cordon qui craque à la première butte.
Préparer : lire la pièce et choisir la matière
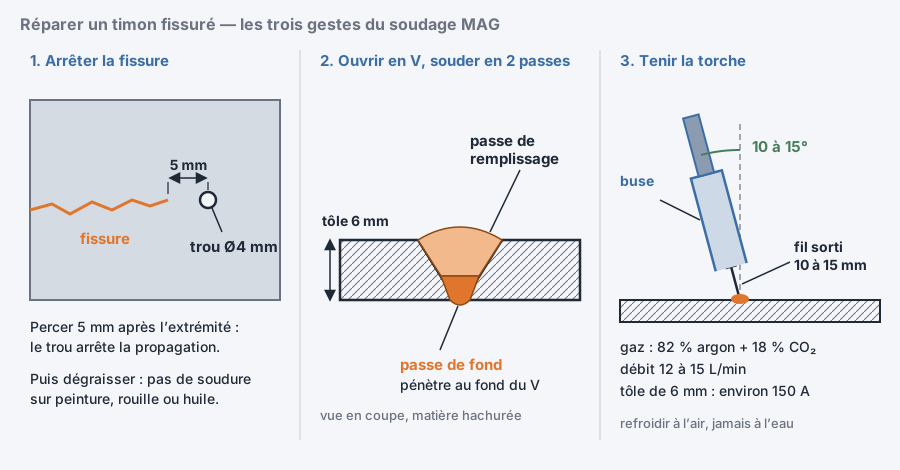
Avant de couper, on identifie ce qu'on répare. Les châssis, timons et goussets sont en acier de construction S235 ou S355, le chiffre donnant la limite élastique en MPa. Ces aciers se soudent sans précaution particulière. Un composant de fonte (carter, palier) ne se soude pas à l'atelier : il se remplace. Un acier trempé (dent de herse, soc, axe) se fissure à la chaleur : on ne le soude pas non plus. On localise l'extrémité exacte de la fissure avec un dégraissant et une lampe, on la prolonge de 5 mm par un trou de Ø4 mm qui « arrête » la propagation, puis on ouvre la fissure en V à la meuleuse sur toute sa longueur, jusqu'au fond. Un renfort se dessine sur papier : un gousset triangulaire de 6 mm d'épaisseur, ses trous de fixation cotés, tracé ensuite sur la tôle à la pointe à tracer et au pointeau. Une pièce mal préparée donne une soudure sur de la peinture, de la rouille ou de l'huile : elle est poreuse et ne tient pas.
Découper : la meuleuse et ses disques
La meuleuse d'angle de 125 mm tourne à 11 000 tr/min ; sa vitesse périphérique dépasse 250 km/h. On y monte trois familles de disques qu'on ne confond jamais. Le disque à tronçonner, de 1 à 3 mm d'épaisseur, coupe en pénétrant droit dans la tôle ; on ne l'utilise jamais à plat pour meuler, il éclate. Le disque à ébarber, de 6 mm, meule à 30° et ouvre les chanfreins. Le disque à lamelles finit les surfaces. Chaque disque porte une date de péremption et une vitesse maximale : un disque périmé ou monté sur une machine plus rapide se désintègre. Pour les épaisseurs supérieures à 8 mm ou les découpes en courbe, le découpeur plasma est plus propre : 40 A pour 8 mm d'acier, air comprimé sec à 5 bar. Le chalumeau oxyacétylénique coupe tout mais déforme et durcit les bords. Quelle que soit la méthode, on maintient la pièce dans un étau ou par des serre-joints ; une tôle tenue à la main et une meuleuse qui rebondit, c'est une main ouverte.
Percer : vitesse, avance, lubrification
Un trou net se fait à la perceuse à colonne, pièce bridée sur la table, jamais tenue à la main. La vitesse de rotation se calcule d'après la vitesse de coupe de la matière : 25 m/min environ pour l'acier de construction avec un foret HSS. On applique n = (1000 × Vc) / (π × D) : pour un foret de Ø10 mm, 1000 × 25 / (3,14 × 10) ≈ 800 tr/min ; pour un Ø20, 400 tr/min. Un foret qui tourne trop vite chauffe, bleuit et perd sa coupe en une minute. On pointe le trou au pointeau, on avant-perce à Ø4 ou Ø5 pour les diamètres supérieurs à 10 mm, on huile le foret, et on réduit l'avance à la sortie du trou pour éviter que le foret n'accroche et ne fasse tourner la pièce. Un foret bien affûté fait deux copeaux réguliers en spirale ; s'il fait de la poussière, il est émoussé. On ébavure chaque trou : une bavure sous une tête de boulon fausse le couple de serrage et coupe les doigts. Pour un trou taraudé M12, on perce au diamètre du noyau, 10,2 mm, puis on taraude avec les trois tarauds successifs, en revenant d'un quart de tour tous les deux tours pour casser le copeau.
Souder MAG : le procédé de l'atelier agricole
Le soudage MAG (Metal Active Gas) utilise un fil-électrode dévidé en continu, fondu par l'arc sous une protection de gaz actif, généralement 82 % d'argon et 18 % de CO₂. Le fil de 0,8 mm convient jusqu'à 5 mm d'épaisseur, le fil de 1,0 mm au-delà. Pour souder un timon de 6 mm en bout à bout chanfreiné, on règle environ 150 A et 20 V, gaz à 12-15 L/min, et on réalise deux passes : une passe de fond qui pénètre au fond du V, une passe de remplissage. La torche s'incline de 10 à 15° et se pousse ou se tire régulièrement ; une longueur de fil sortie de 10 à 15 mm hors du tube contact donne un arc stable. Un cordon réussi a un son de friture régulier, une surface lisse et convexe, et des bords qui se fondent dans la tôle sans caniveau. Un cordon trop bombé qui ne mouille pas signale une tension trop faible ; des projections partout, une intensité trop forte ou un gaz insuffisant ; des trous, de l'huile ou du vent qui chasse le gaz. Après soudage, on laisse refroidir à l'air, jamais à l'eau, ce qui fragiliserait le joint.
Renforcer et contrôler
Une fissure ressoudée sans renfort revient : la zone a déjà prouvé qu'elle concentrait les contraintes. On ajoute donc le gousset préparé, soudé sur ses trois côtés par cordons d'angle de 5 mm de gorge, en évitant de terminer un cordon exactement dans un angle rentrant. On alterne les cordons de part et d'autre pour limiter la déformation, et on pointe d'abord aux extrémités avant de souder en plein. Le contrôle visuel se fait après brossage : pas de fissure, pas de caniveau, pas de manque de fusion sur les bords. Un ressuage, spray pénétrant rouge puis révélateur blanc, met en évidence les fissures invisibles à l'œil. On meule les cordons seulement s'ils gênent, jamais pour l'esthétique : un cordon meulé à ras perd de sa section. Enfin, on protège : dégraissage, apprêt antirouille, peinture. Une réparation de ce type, bien faite, tient toute la vie de la remorque ; on note dans le carnet la date, la nature de l'intervention et l'épaisseur du renfort ajouté.
- une réparation de structure se déroule toujours dans le même ordre. Identifier la matière et refuser ce qui ne se soude pas. Arrêter la fissure par un trou, l'ouvrir en V, dégraisser. Découper le renfort avec le disque adapté et le percer à la bonne vitesse. Souder MAG en deux passes avec des réglages notés, puis contrôler avant de peindre. À chaque étape, la question de sécurité se pose avant le geste : disque en date, pièce bridée, masque baissé, extincteur visible, coupe-batterie ouvert. Un mécanicien agricole n'est pas un soudeur professionnel, mais il doit produire une soudure saine sur un acier de construction, et savoir dire quand une pièce, fonte, acier trempé ou élément de sécurité comme un attelage homologué, doit être remplacée plutôt que réparée.
Pour aller plus loin
Vous êtes élève ? Testez-vous sur ce chapitre
6 questions corrigées, chacune avec son explication. Les trois premières se font tout de suite, sans compte ; la suite, avec une classe abonnée ou un compte personnel.
Faire les 3 premières questionsVotre classe ne l’utilise pas ? Avec un établissement abonné, tout s’ouvre et votre formateur voit où chacun en est. Envoyez-lui ce cours :